Induktionslötanlage: Leistung, Frequenz und Spule
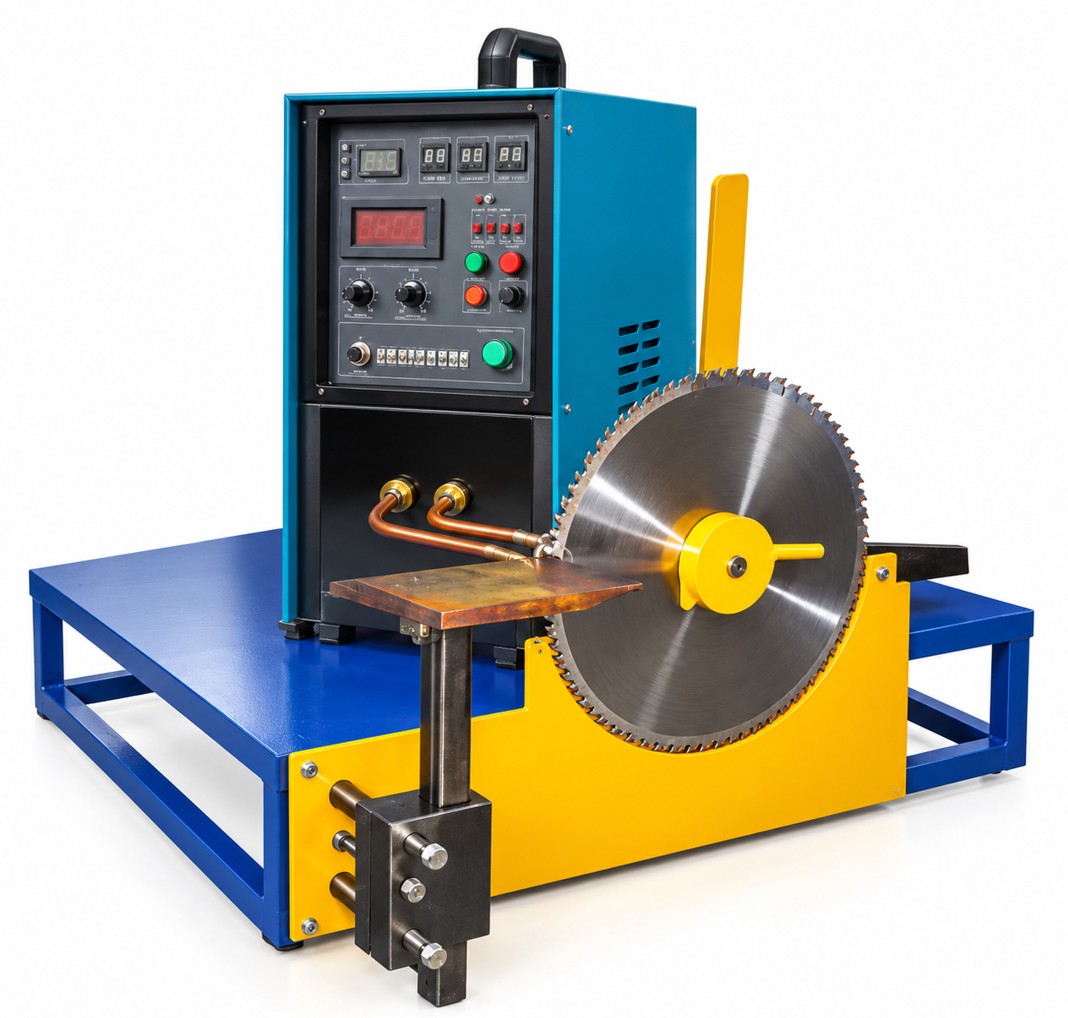
Eine Induktionslötanlage erwärmt die Fügezone, damit das Lot fließen kann. Sie wird für Rohre, Hartmetallwerkzeuge, Sägeblätter, Kontakte, Schmuck und andere Teile genutzt, bei denen die Wärme örtlich bleiben soll.
Fügegeometrie
Spalt, Fügelänge und Lage des Lotes verändern die Wärmzeit. Eine Zeichnung oder ein Muster ist nützlicher als eine allgemeine Beschreibung.
Leistung
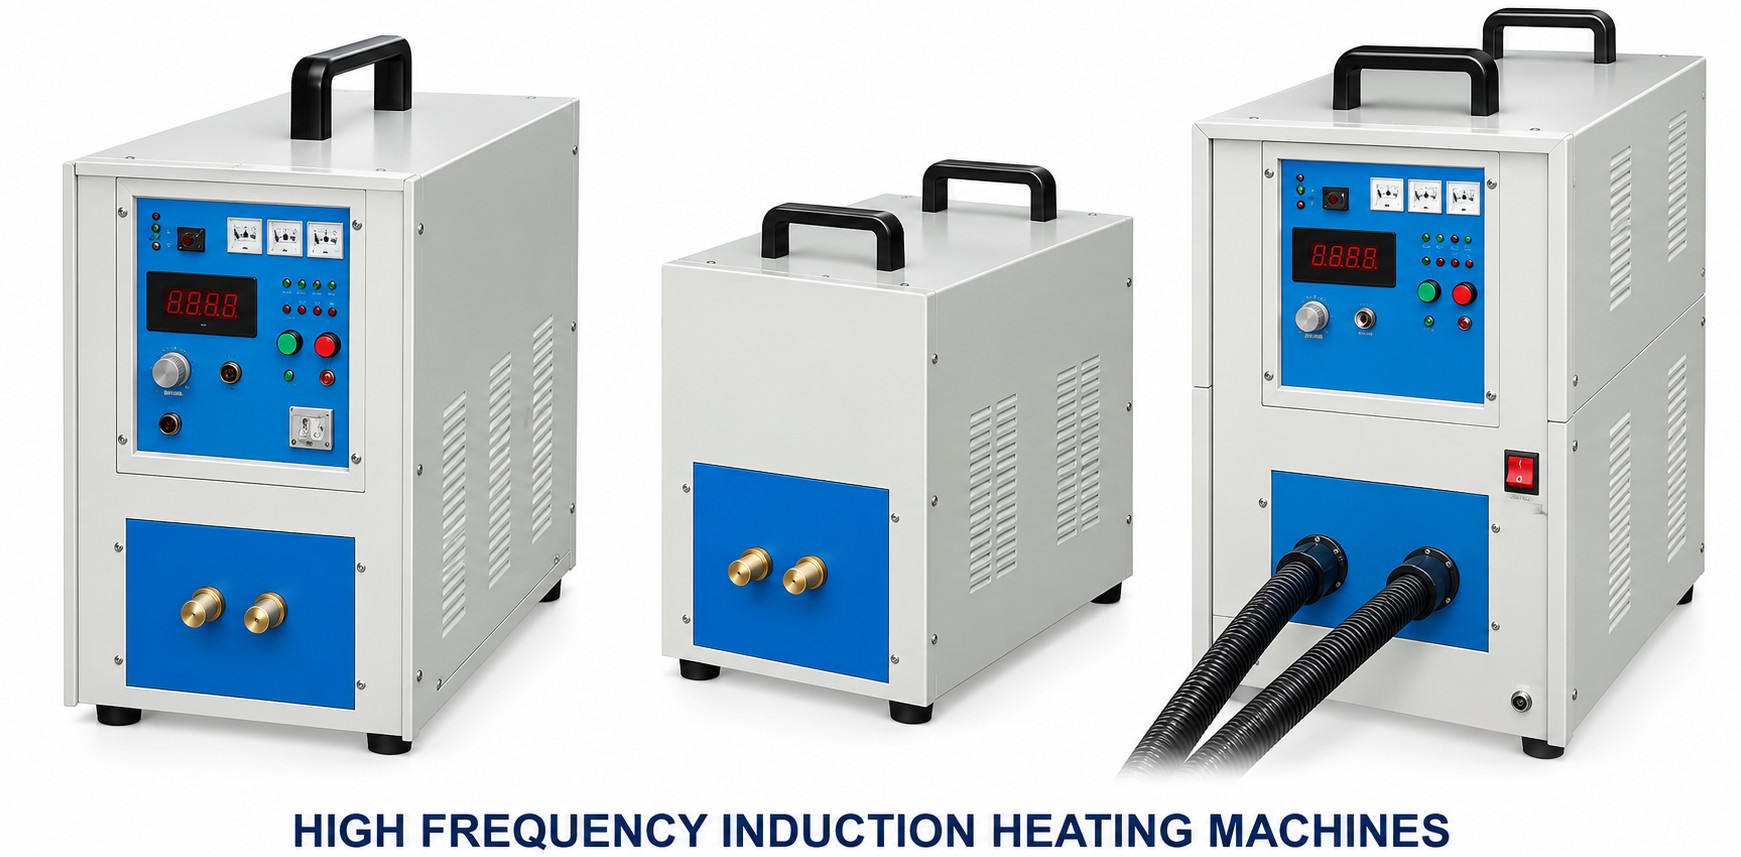
Die Stromversorgung muss die Fuge in der vorgegebenen Taktzeit auf Löttemperatur bringen. Mehr Leistung korrigiert keine Spule, die die Fuge nicht koppelt.
Frequenz
Kleine Kupferteile und dünne Fugen nutzen oft eine höhere Frequenz. Größere Stahlquerschnitte brauchen eine niedrigere Frequenz, damit die Wärme die Fuge erreicht. Die Wahl folgt aus Werkstoff und Querschnitt.
Spule
Die Spule soll die Fuge eng genug umschließen oder anstrahlen, damit beide Seiten benetzt werden. Ein neues Teil braucht meist eine eigene Spule, auch wenn die Stromversorgung bleibt.
Produktionsanforderungen
Nennen Sie Fugen je Stunde, ob von Hand geladen wird und ob eine Vorrichtung nötig ist. Ein Handkopf und eine feste Lötmaschine bedienen unterschiedliche Takte.
Lötausrüstung anfragen
Senden Sie Fügezeichnung, Werkstoffe und Stundenleistung. Wir empfehlen Leistung, Frequenz und Spule gemeinsam.