
Küçük indüksiyon ergitme ocağı: doğru makine nasıl seçilir
Küçük ocak; metal, şarj ağırlığı, güç, gerilim ve teslim kapsamına göre seçilir. Yalnızca başlıktaki kilovat yeterli değildir.
BLOG
İndüksiyon ocağı, ısıtma, lehimleme ve sertleştirme ekipmanı alan tesisler için notlar.
Küçük ocak; metal, şarj ağırlığı, güç, gerilim ve teslim kapsamına göre seçilir. Yalnızca başlıktaki kilovat yeterli değildir.

Orta frekanslı ocak bir sistemdir: güç kaynağı, gövde, bobin, astar, soğutma ve kontrol. Kilovat, ergitme kapasitesi değildir.
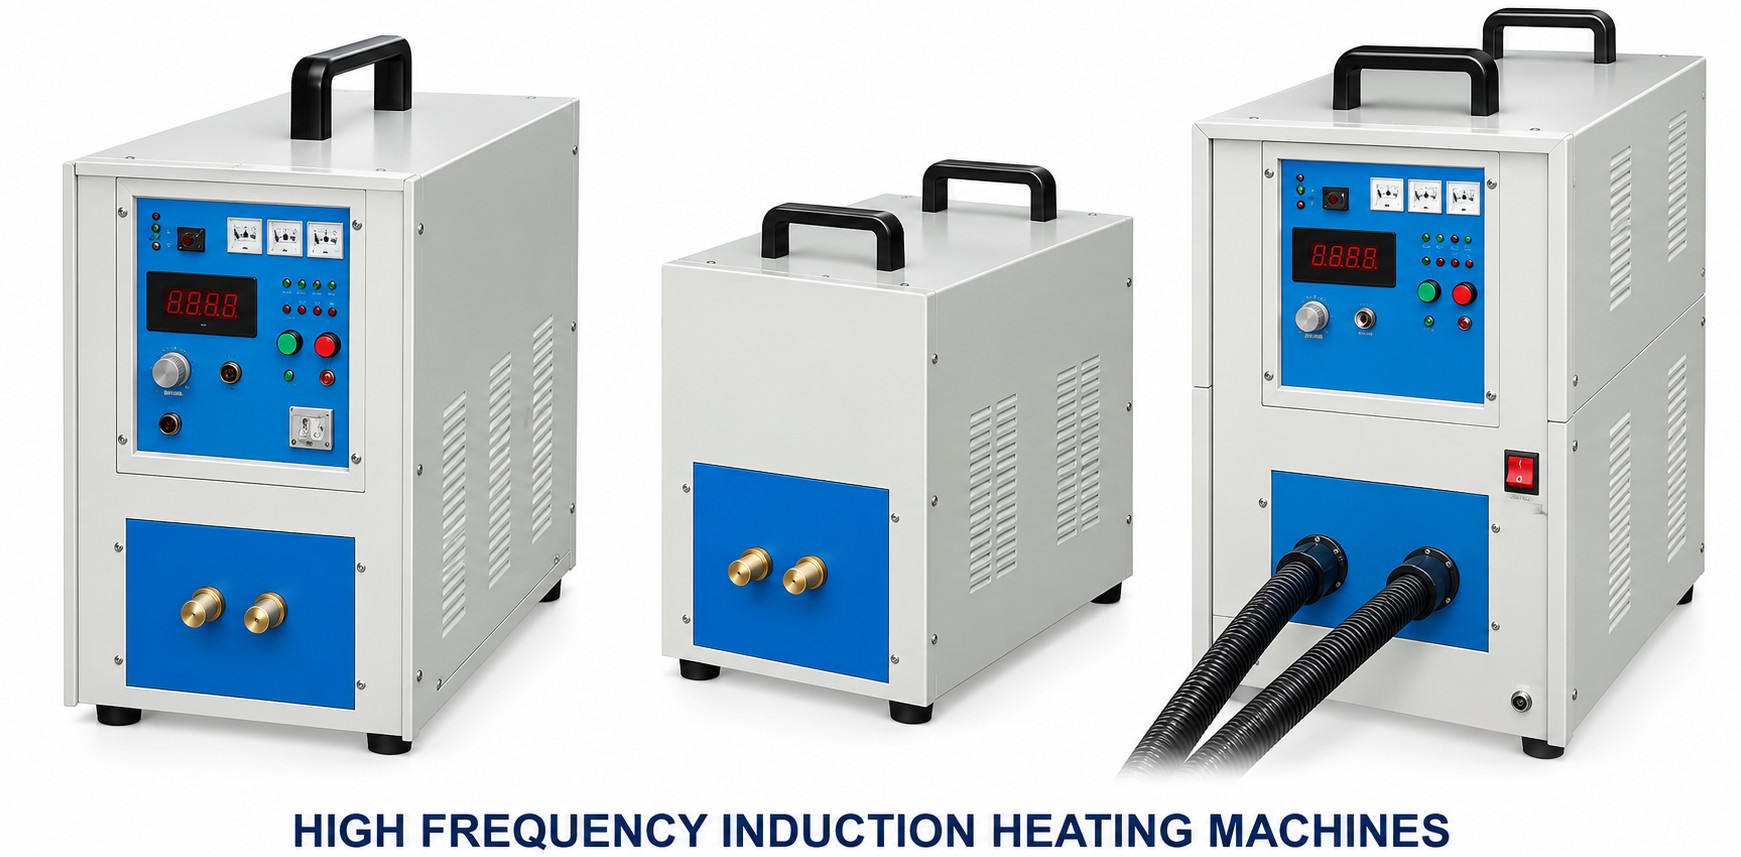
Yüksek frekanslı makine sert lehim, tavlama, sertleştirme veya şekillendirme için belirli bir bölgeyi ısıtır. Güç, frekans ve bobin biçimi sürecin kararlı olup olmadığını belirler.

Yedek bobin, boyunduruk ve kondansatör mevcut ocağa, güç kaynağına ve soğutma devresine uymalıdır. Fotoğraf ve etiket, katalog adından daha yararlıdır.
Tam teklif güç kaynağını, gövdeyi, bobini, astarı, soğutmayı, kabloları ve kontrolü belirtmelidir. Eksik kalemler iki teklifi karşılaştırılamaz hale getirir.

Bakır, pirinç ve alüminyum indüksiyonla ergitilebilir, ancak aynı şarjı, potayı veya güç önerisini paylaşmaz.

Sertleştirme makinesi iş parçasına, sertleştirilecek bölgeye, derinliğe ve işlemin elle ya da otomatik olmasına göre seçilir.
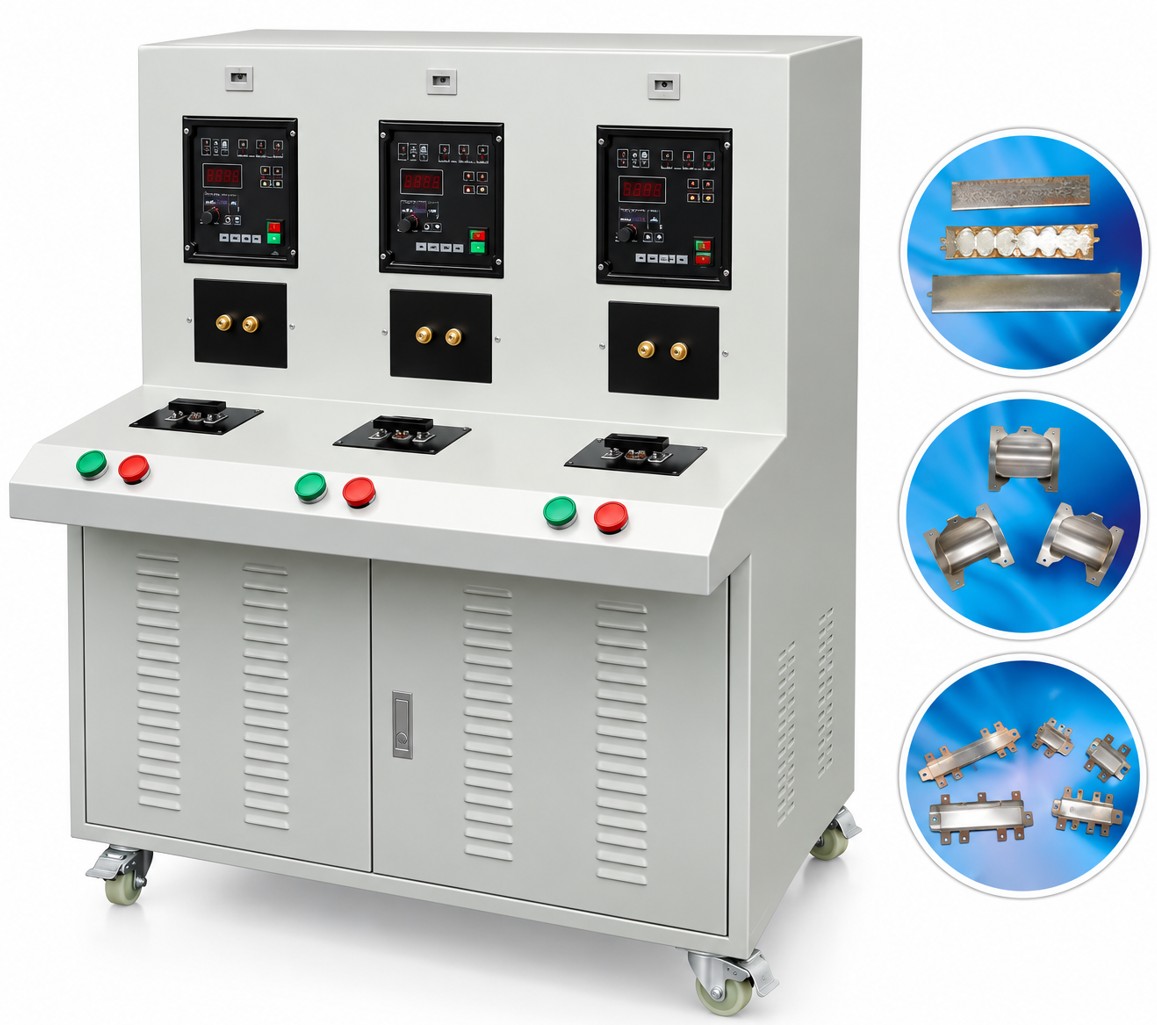
Güç, frekans ve bobin biçimi birlikte seçilir. Birleşim tasarımı ve saatteki parça sayısı, katalog gücünden daha belirleyicidir.
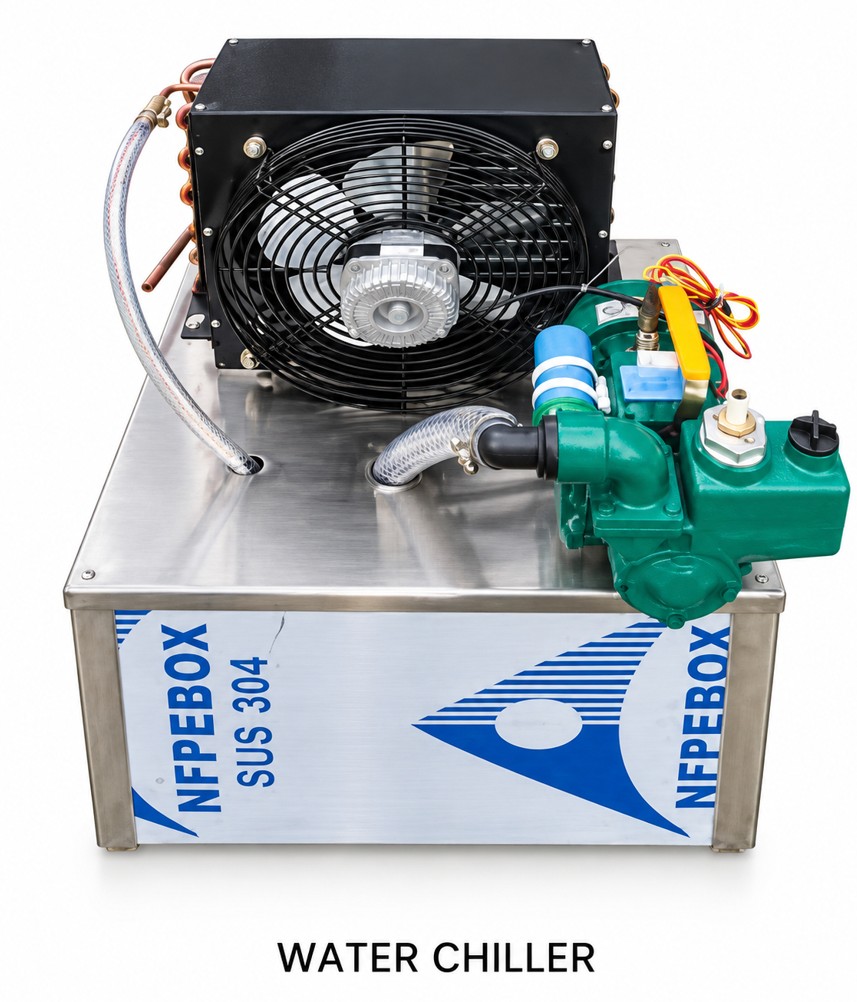
Soğutma kapasitesi, güç kaynağı, bobin ve kondansatörlerin attığı ısıya göre belirlenir; ocak kilovatının kopyası değildir.
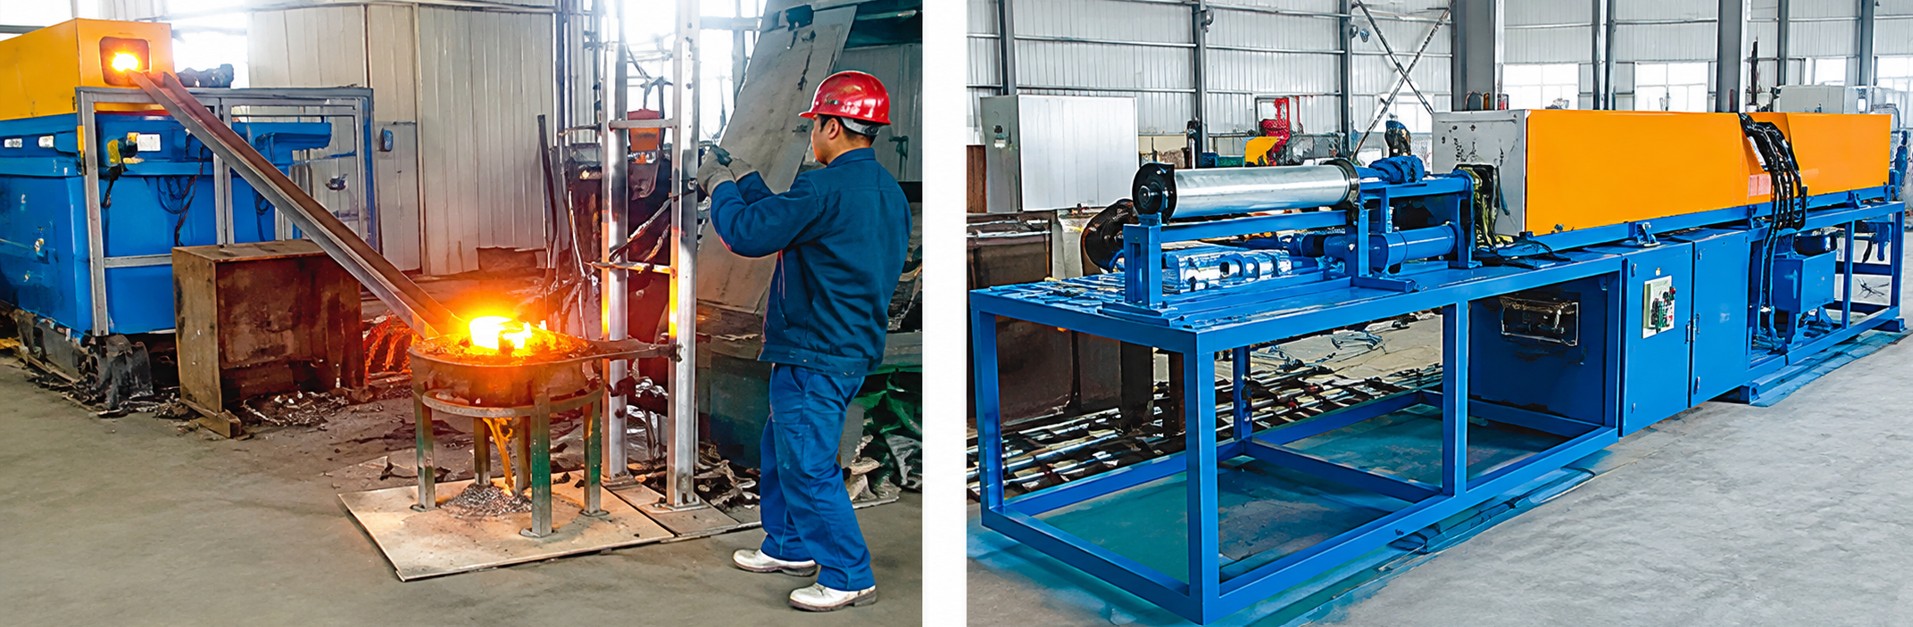
Önce süreci tanımlayın, sonra teslim kapsamını, elektrik uyumunu ve belgeleri karşılaştırın. Daha düşük liste fiyatı eksiksiz teklif değildir.